Bagaimanakah Tong Skru Acuan Suntikan Meningkatkan Prestasi Pengacuan Suntikan?
Mesin pengacuan suntikan sangat bergantung pada sistem skru dan tong untuk mengubah pelet polimer pepejal menjadi cair yang konsisten dan homogen. Apabila geometri skru, bahan tong, rawatan permukaan, keadaan pemprosesan dan amalan penyelenggaraan dipadankan dengan betul dengan aplikasi, sistem boleh menyokong pemplastikan yang stabil, prestasi suntikan yang boleh diramal, kualiti cair yang lebih baik dan gangguan pengeluaran yang dikurangkan. AnTong Skru Acuan Suntikan Oleh itu, ia lebih daripada komponen gantian: ia adalah elemen pemprosesan kritikal yang secara langsung mempengaruhi ketekalan acuan, hayat komponen dan kecekapan operasi.
Panduan ini menerangkan prinsip kerja tong skru pengacuan suntikan, peranan bahagian skru yang berbeza, masalah haus biasa, faktor pemilihan penting, amalan penyelenggaraan dan cara praktikal untuk mendiagnosis isu pemprosesan.

Jadual Kandungan
- Apakah itu tong skru acuan suntikan?
- Bagaimanakah Tong Skru Berfungsi?
- Apakah Zon Skru Utama?
- Mengapa Kualiti Skru Barel Penting?
- Bahan dan Rawatan Permukaan Mana yang Penting?
- Apa yang Perlu Dipertimbangkan Sebelum Memesan?
- Apa yang Menyebabkan Skru Tong Haus?
- Bagaimanakah Masalah Pemprosesan Biasa Dapat Didiagnosa?
- Bagaimanakah Hayat Perkhidmatan Boleh Dilanjutkan?
- Tong Skru Standard dan Tahan Haus
- Soalan Lazim
- Pertimbangan Akhir
Apakah itu tong skru acuan suntikan?
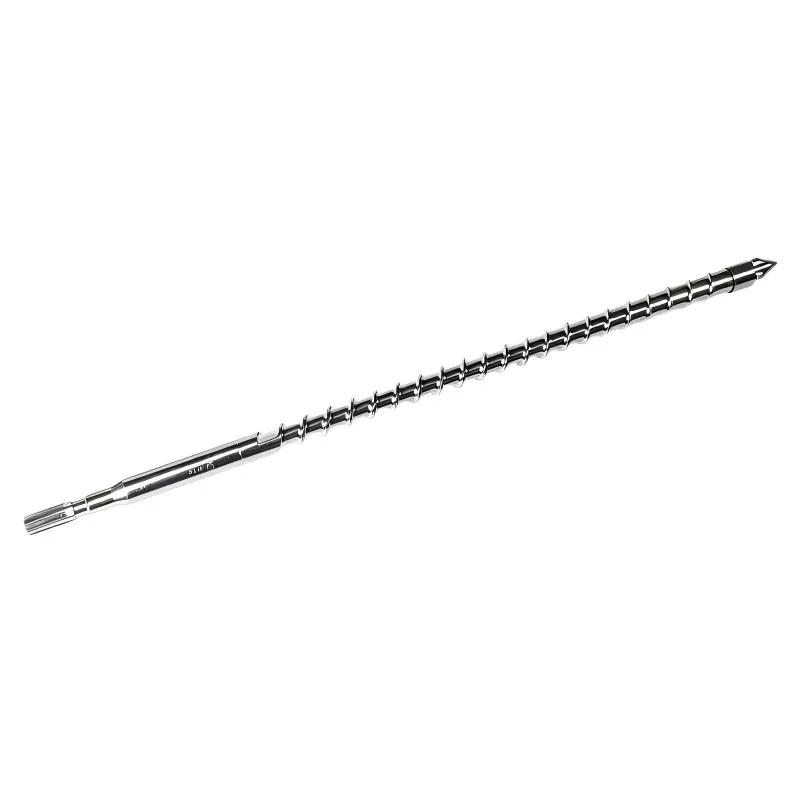
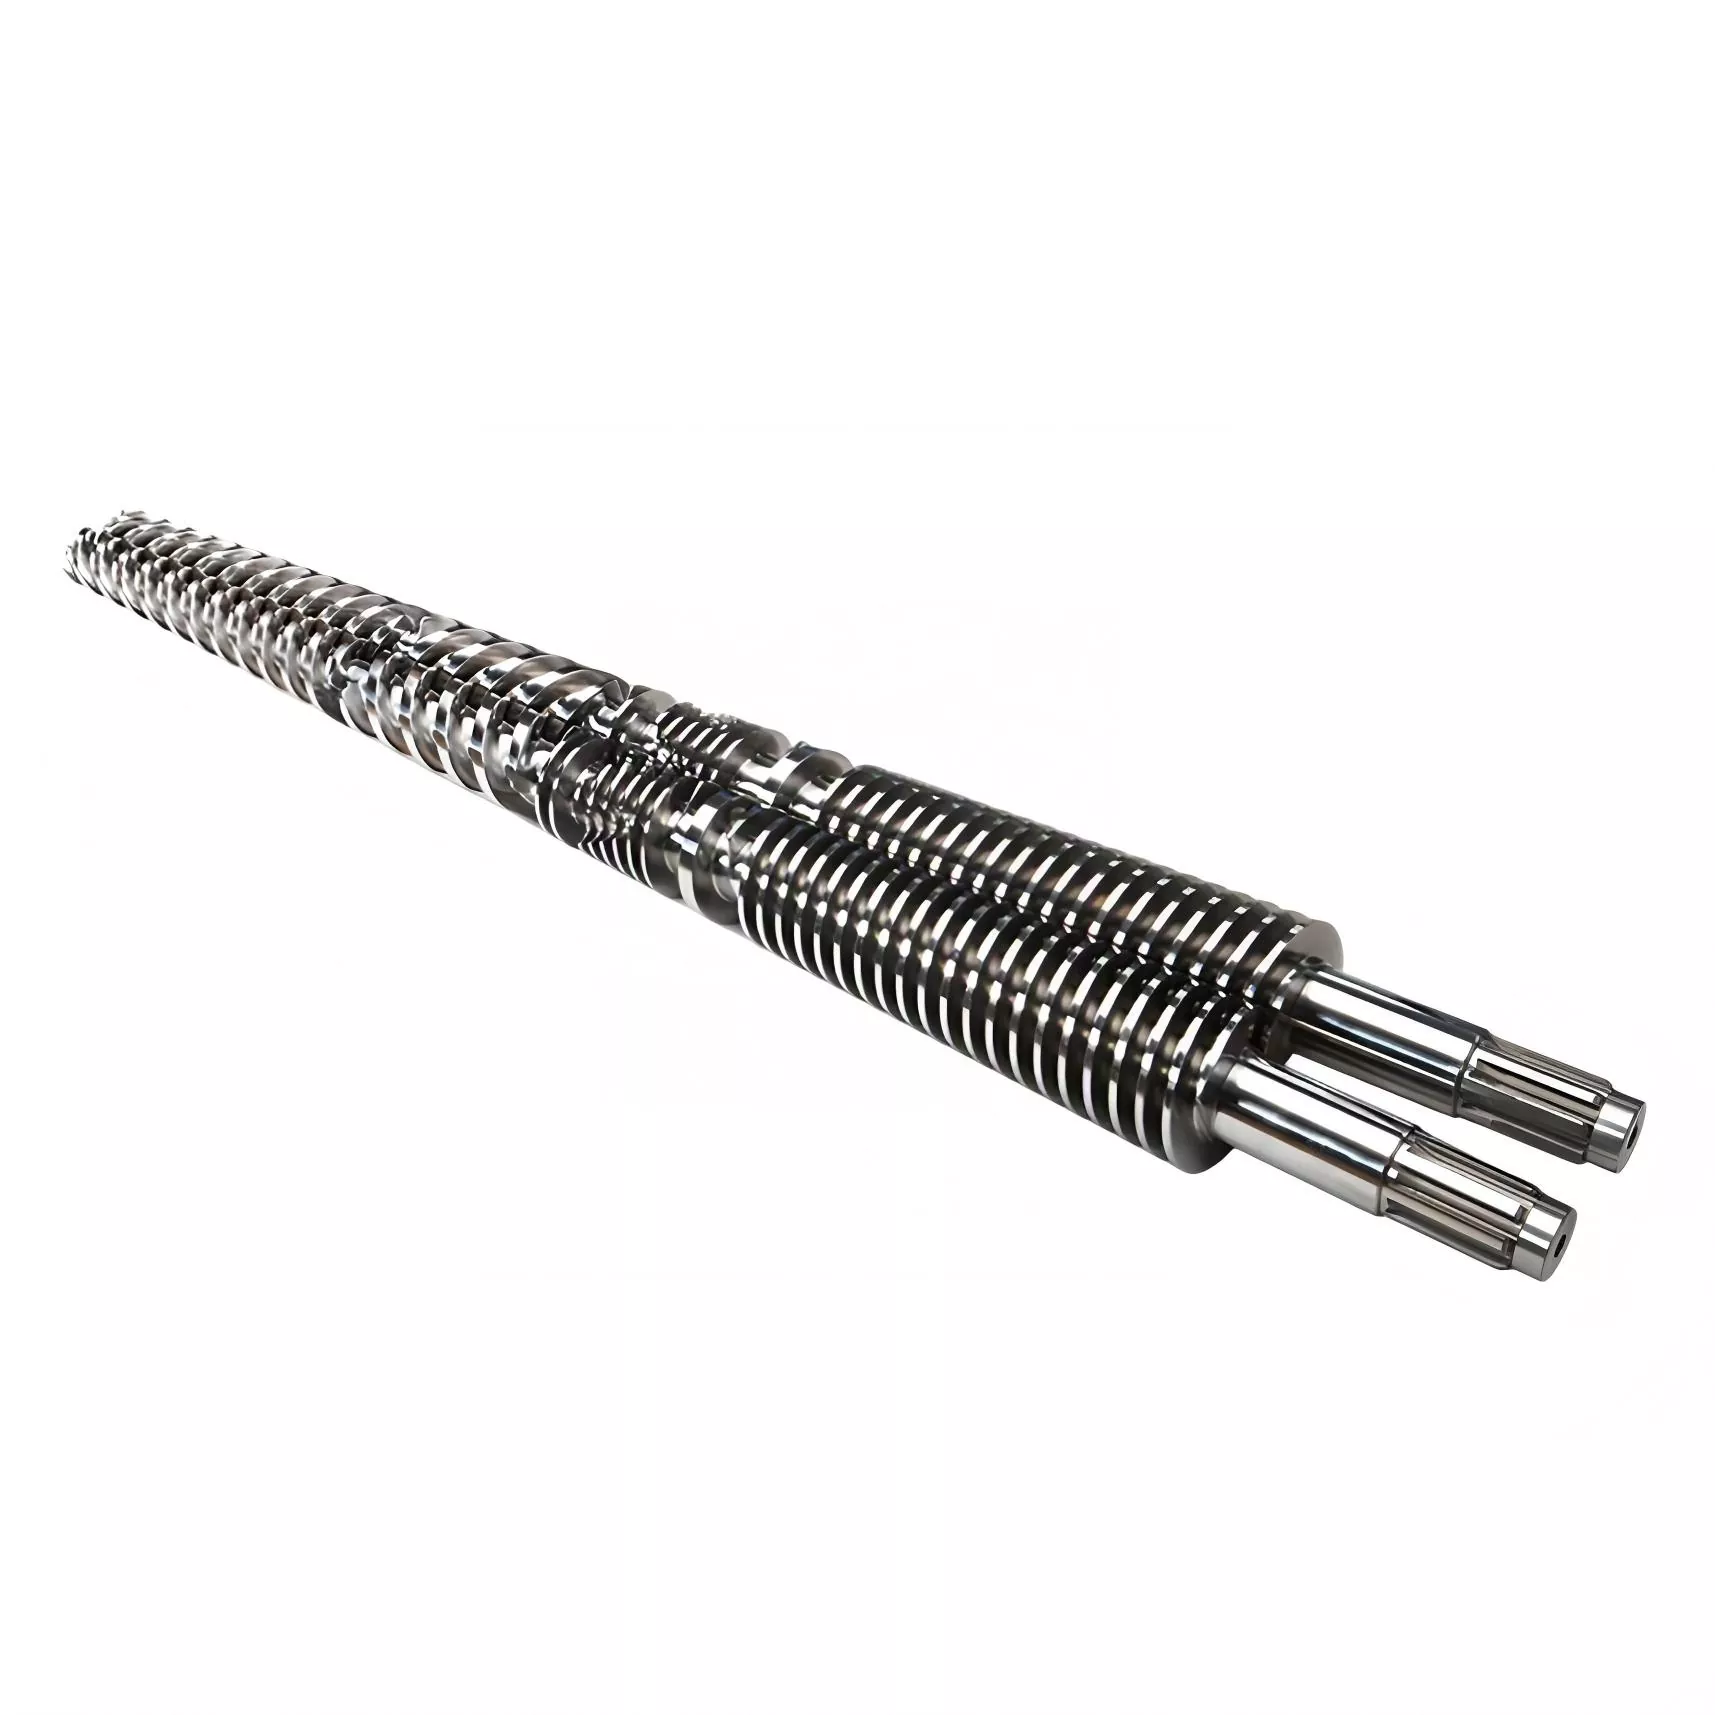
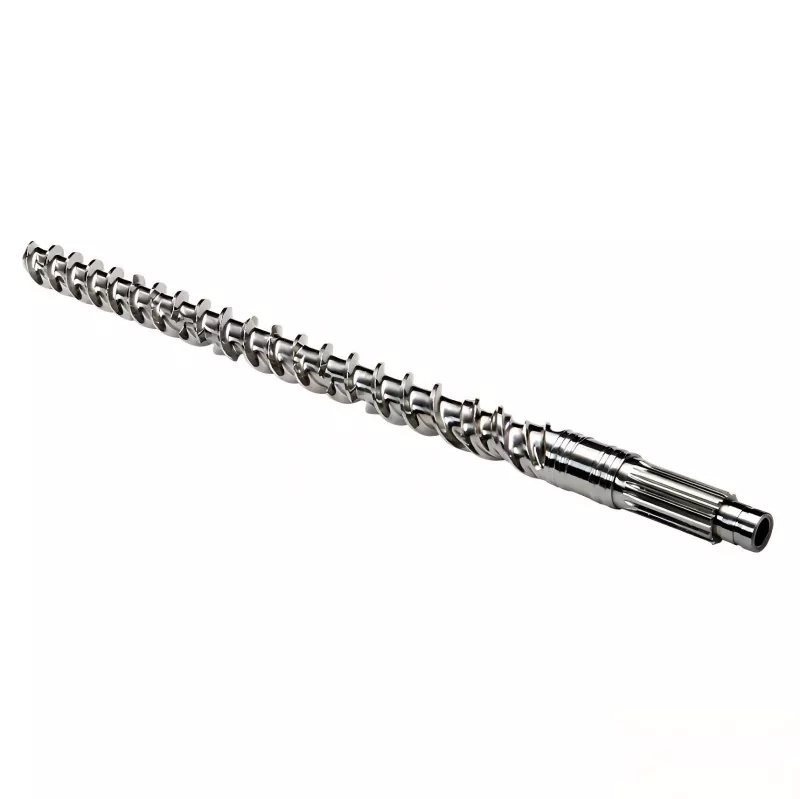
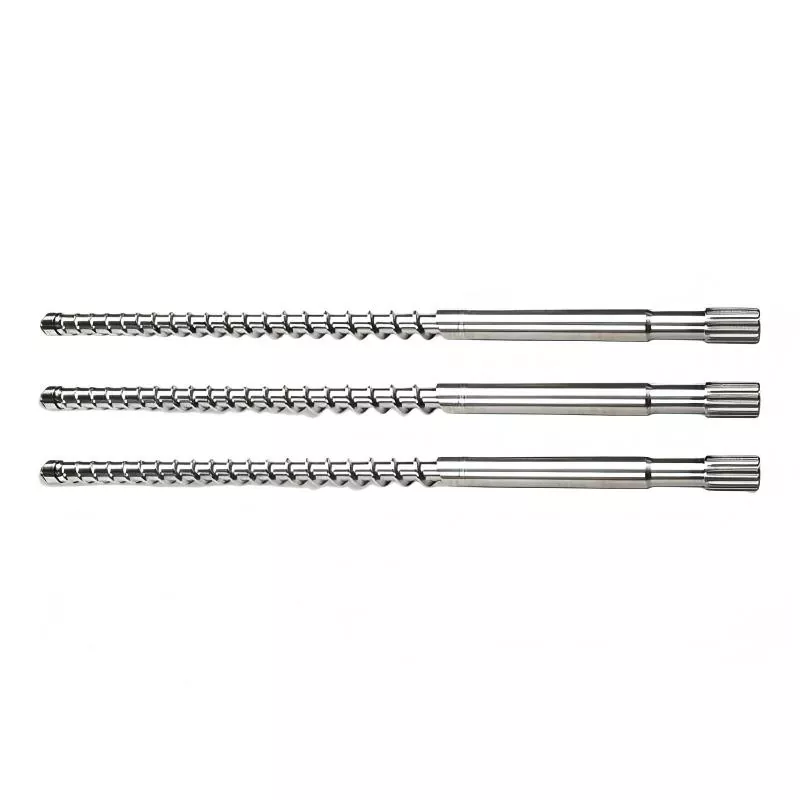
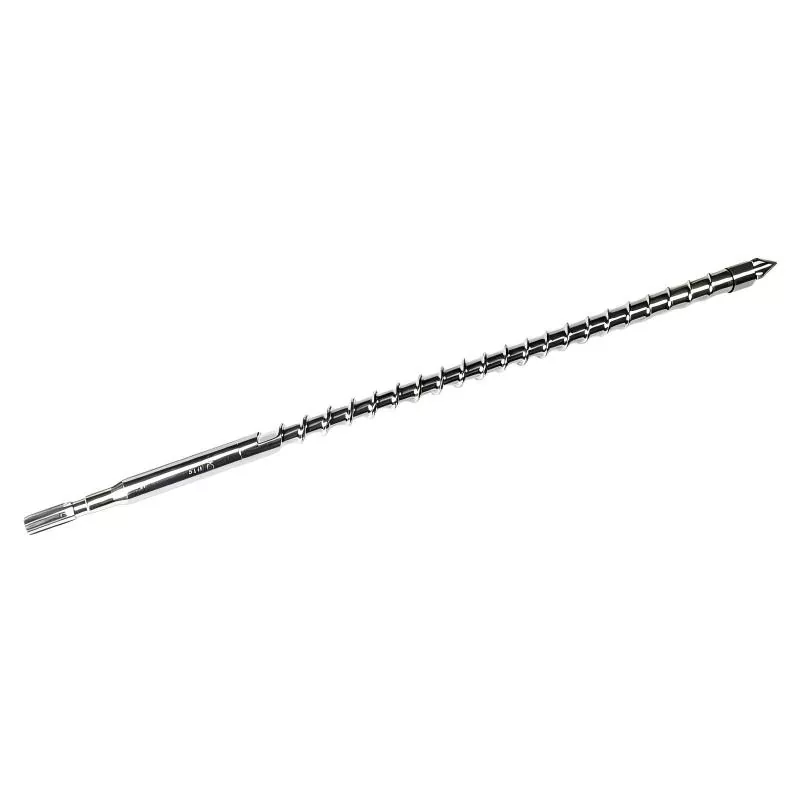
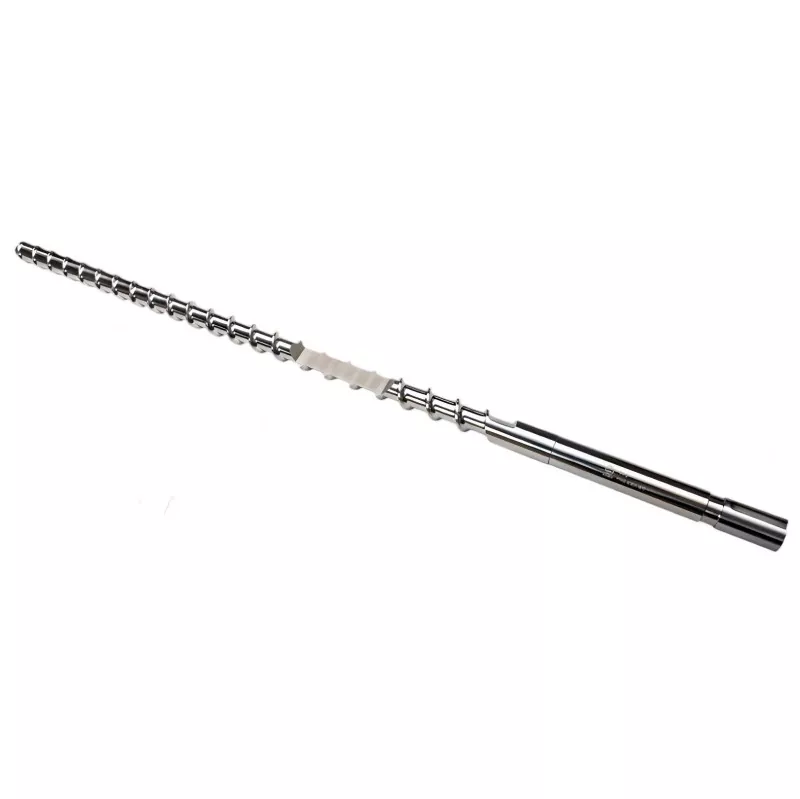
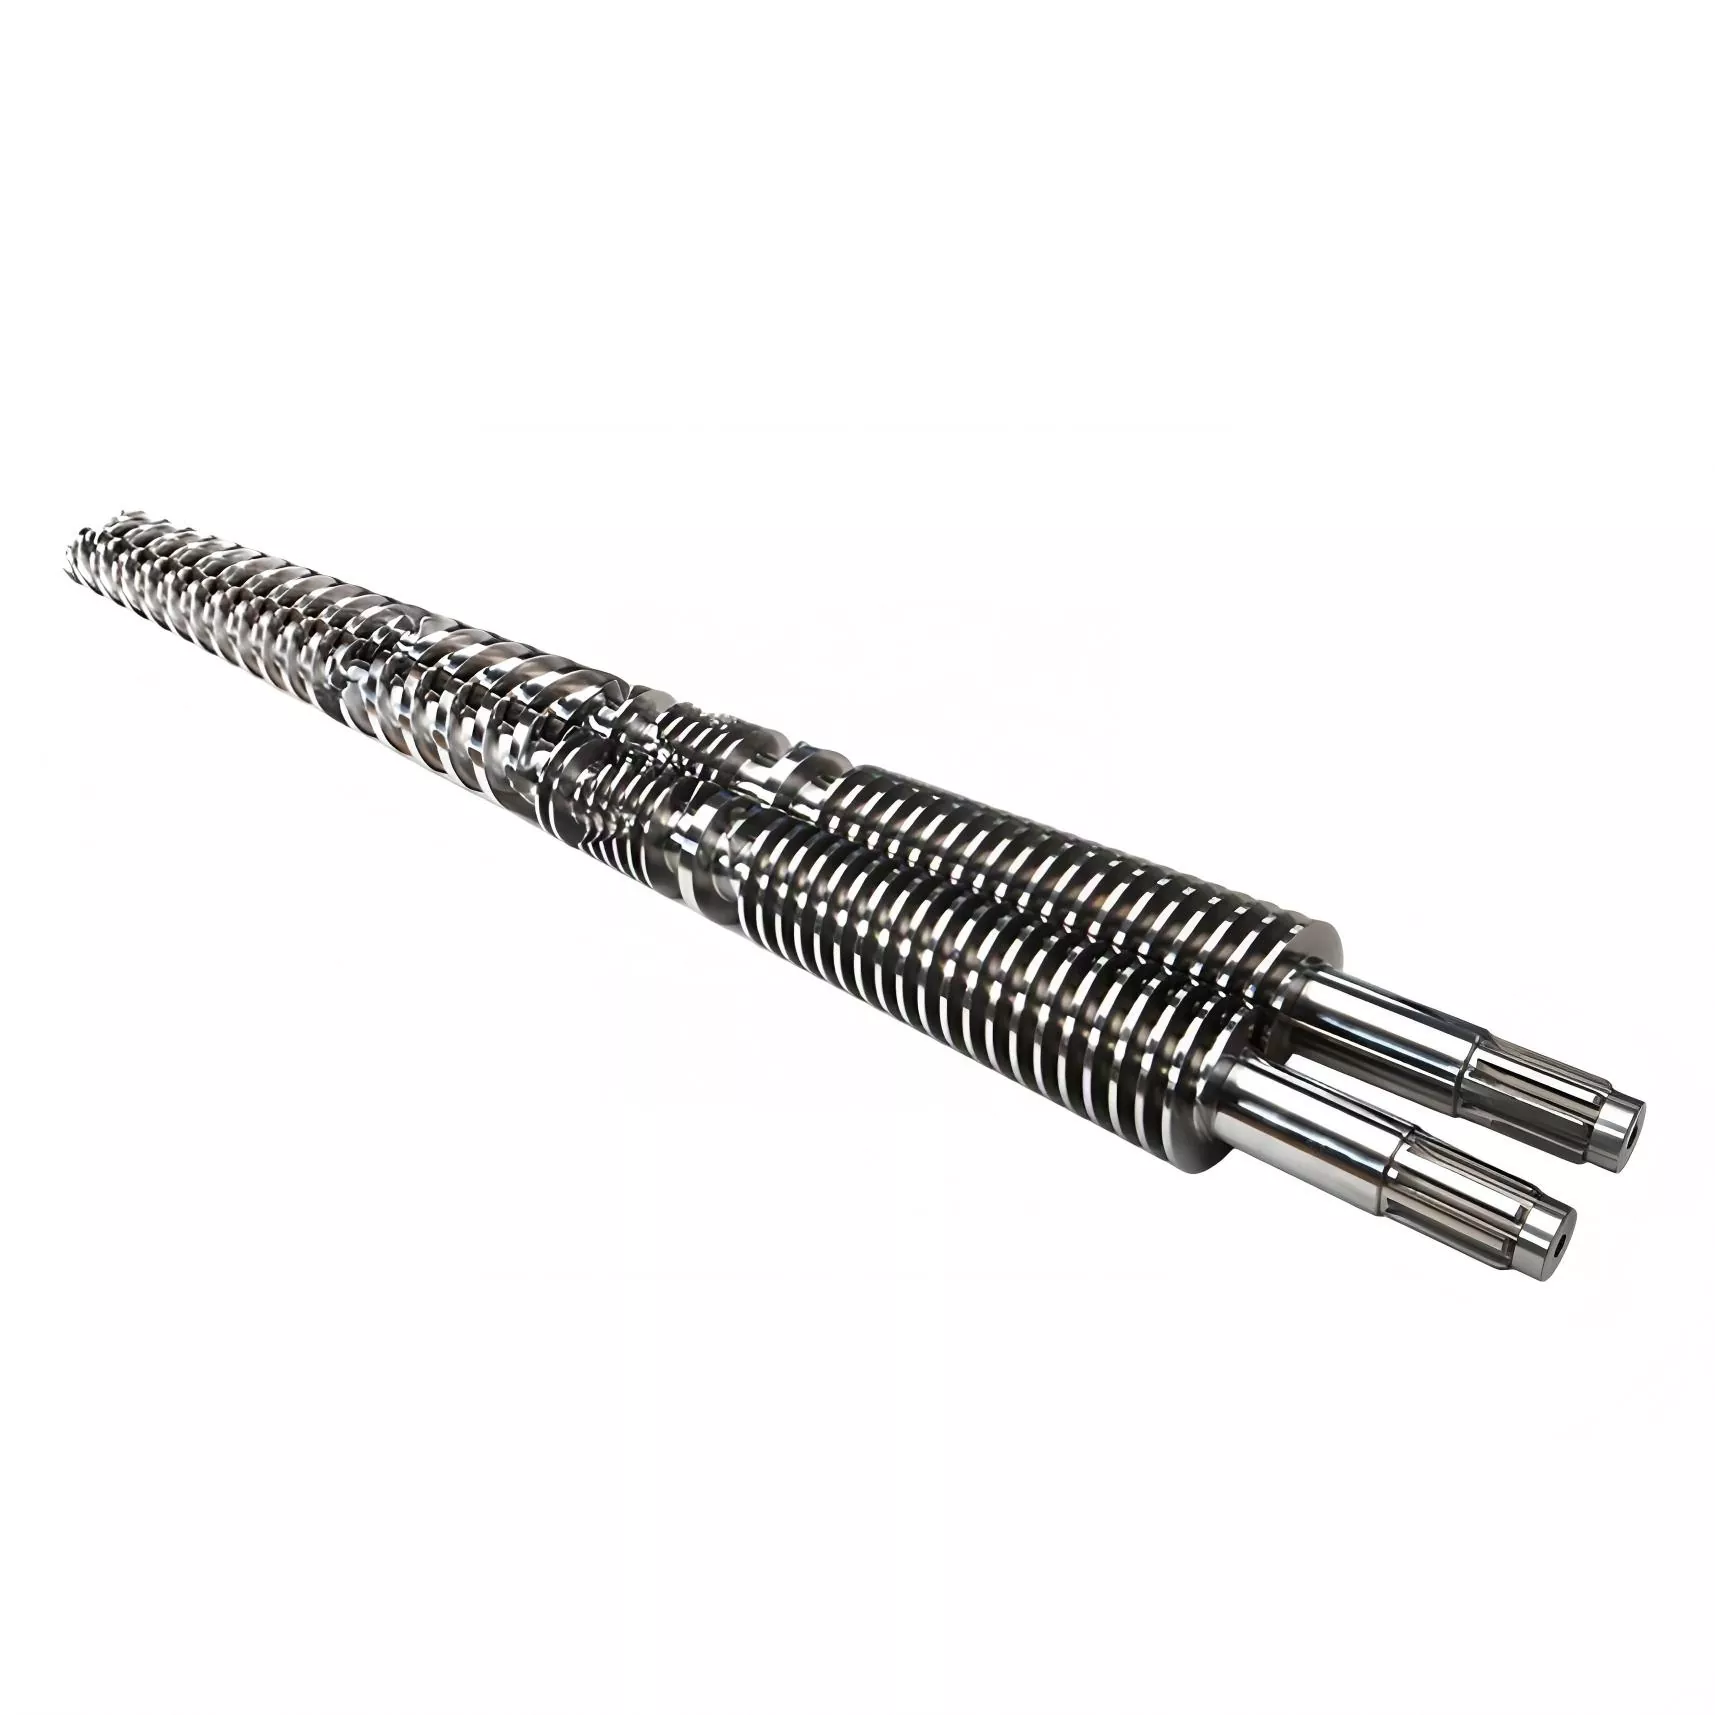
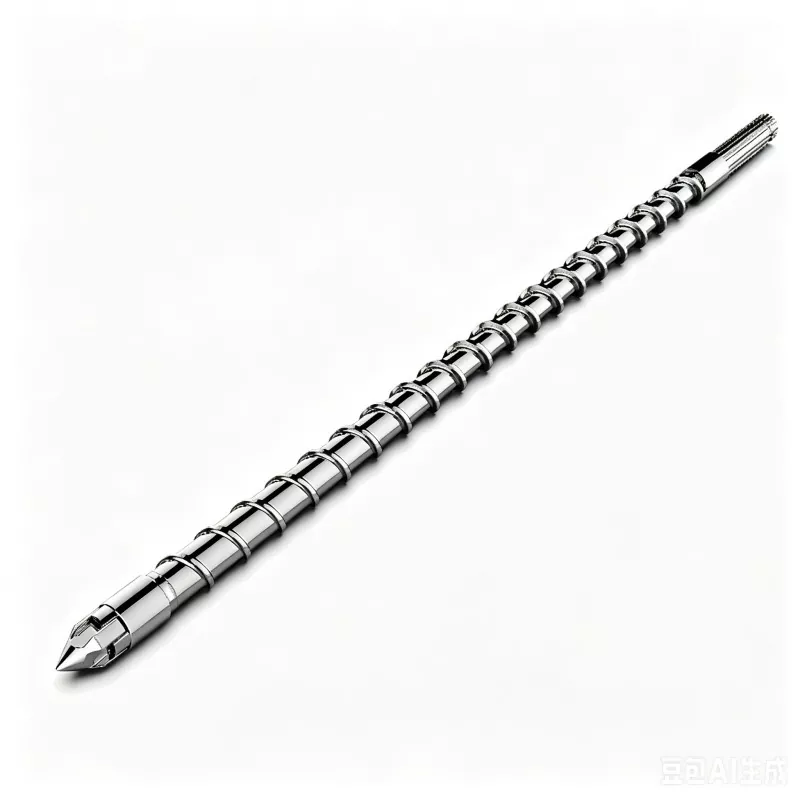
AnTong Skru Acuan Suntikanialah pemasangan pemplastikan utama di dalam mesin pengacuan suntikan. Ia terdiri terutamanya daripada skru berputar yang dipasang di dalam tong yang dipanaskan. Bersama-sama, komponen ini menghantar pelet polimer ke hadapan, menggunakan ricih mekanikal, memindahkan haba, mencairkan bahan, mencampurkannya, dan menyediakan pukulan terkawal untuk suntikan ke dalam acuan.
Tong skru mesti melaksanakan beberapa fungsi pada masa yang sama. Ia perlu memproses bahan secara konsisten semasa beroperasi di bawah suhu tinggi, tekanan, geseran, dan beban mekanikal yang berulang. Oleh itu, dimensi dalaman dan geometri skru perlu serasi dengan mesin dan bahan yang sedang diproses.
Sistem yang sesuai membantu mengekalkan penyediaan cair yang stabil. Sistem yang tidak sesuai atau sangat haus boleh menyumbang kepada saiz tangkapan yang tidak konsisten, masa pemulihan yang lebih lama, pencampuran yang lemah, kebocoran yang berlebihan pada penerbangan skru, suhu cair yang tidak stabil dan kadar sekerap yang lebih tinggi.
Bagaimanakah Tong Skru Berfungsi?
Semasa kitaran acuan biasa, pelet plastik memasuki bahagian suapan tong. Putaran skru menggerakkan bahan ke arah hadapan manakala pemanas yang mengelilingi tong memberikan tenaga haba. Geseran dan pelesapan likat yang dihasilkan semasa putaran skru juga menyumbang kepada pencairan.
Apabila polimer bergerak ke hadapan, skru memampatkan dan menghomogenkannya. Kolam cair secara beransur-ansur berkembang, manakala zarah yang tidak cair secara beransur-ansur dimasukkan ke dalam cair. Skru kemudian mengukur jumlah bahan yang diperlukan di hadapan hujungnya. Semasa suntikan, skru bergerak ke hadapan seperti pelocok dan memaksa cair yang disediakan melalui muncung dan masuk ke dalam acuan.
Perkara utama:Putaran skru bukan sekadar tindakan menyampaikan. Geometri skru, mampatan, masa tinggal, suhu tong, tekanan belakang dan kelajuan putaran berinteraksi untuk menentukan keberkesanan polimer diplastiskan.
Kerana setiap polimer berkelakuan berbeza di bawah haba dan ricih, reka bentuk skru harus dipertimbangkan bersama-sama dengan perumusan resin dan proses pengacuan. Bahan yang mengandungi pengisi yang melelas mungkin memerlukan perlindungan haus yang jauh berbeza daripada termoplastik tidak terisi standard.
Apakah Zon Skru Utama?
Kebanyakan skru acuan suntikan konvensional boleh difahami melalui tiga zon berfungsi. Dimensi tepat mereka berbeza-beza mengikut reka bentuk dan aplikasi skru, tetapi setiap zon menyumbang kepada proses pengplastikan keseluruhan.
| Zon skru | Fungsi Utama | Keprihatinan Biasa |
|---|---|---|
| Zon Suapan | Menerima dan menghantar pelet pepejal. | Pemakanan atau penyambungan yang tidak baik. |
| Zon Mampatan / Peralihan | Memampatkan pelet dan menggalakkan pencairan. | Ricih berlebihan atau lebur tidak lengkap. |
| Zon Pemeteran | Menghomogenkan dan mengukur leburan. | Pencampuran yang lemah atau pemeteran yang tidak stabil. |
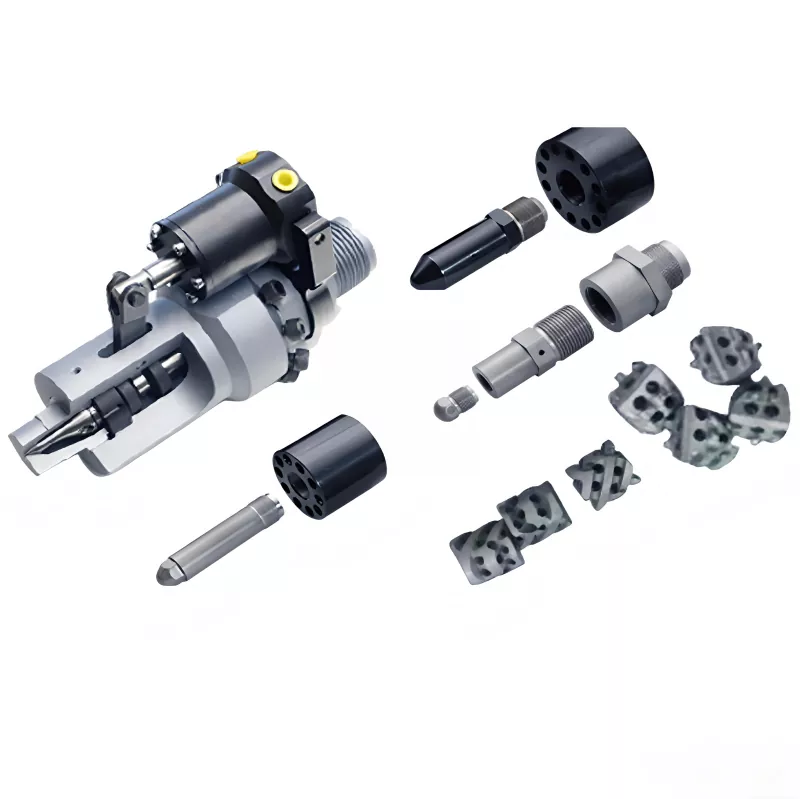
Hujung skru dan pemasangan cincin semak juga penting kerana ia membantu mengawal pergerakan cair semasa pemulihan dan suntikan. Kelegaan yang berlebihan, komponen yang rosak atau reka bentuk yang tidak sesuai boleh menjejaskan penahanan tekanan dan konsistensi pukulan.
Mengapa Kualiti Skru Barel Penting?
Tong skru mempunyai hubungan langsung dengan kebolehulangan pemplastikan. Walaupun mesin suntikan, acuan dan resin tidak berubah, tong skru yang haus teruk boleh mengubah cara bahan diproses.
- Pemplastikan yang lebih konsisten:Geometri skru yang betul membantu menghasilkan cair yang lebih boleh diramal.
- Kestabilan pukulan yang lebih baik:Pemeteran terkawal dan kebocoran dalaman yang dikurangkan menyokong penyediaan pukulan berulang.
- Pengendalian bahan yang lebih baik:Sifat permukaan yang betul boleh mengurangkan haus pramatang apabila memproses sebatian yang menuntut.
- Mengurangkan masa henti yang tidak dirancang:Komponen yang dinyatakan dengan betul boleh membantu mengelakkan penggantian yang kerap disebabkan oleh haus yang dipercepatkan.
- Kawalan proses:Dimensi skru dan tong yang konsisten memudahkan untuk mewujudkan keadaan pemprosesan yang boleh berulang.
Untuk pengeluaran volum tinggi, faktor ini boleh menjadi ketara kerana variasi kecil diulang dalam beribu-ribu atau berjuta-juta kitaran pengacuan. Oleh itu, tong skru harus dinilai sebagai sebahagian daripada sistem pengeluaran lengkap dan bukannya sebagai alat ganti mekanikal terpencil.
Bahan dan Rawatan Permukaan Mana yang Penting?
Pembinaan laras skru mesti mengambil kira resin dan bahan tambahan yang sedang diproses. Pertimbangan kejuruteraan biasa termasuk pemilihan keluli asas, kekerasan, rintangan kakisan, rintangan lelasan, nitriding, muka keras dan penyelesaian permukaan atau dwilogam yang lain.
Termoplastik standard mungkin mengenakan keadaan haus yang agak sederhana, manakala sebatian bertetulang gentian kaca, berisi mineral, kalis api, atau sebatian lain yang sangat terisi boleh menjadi lebih mencabar. Sesetengah polimer dan bahan tambahan juga boleh mencipta cabaran berkaitan kakisan pada suhu tinggi.
Sekilas Pertimbangan Bahan
- Bahan yang tidak diisi: fokus pada ketepatan dimensi dan ketahanan umum.
- Bahan yang dipenuhi kasar: utamakan pembinaan tahan haus.
- Formulasi menghakis: pertimbangkan bahan tahan kakisan atau rawatan perlindungan.
- Polimer suhu tinggi: sahkan keserasian bahan dengan julat pemprosesan yang dimaksudkan.
Pilihan yang tepat bergantung pada keadaan pengeluaran sebenar. Gred resin, peratusan pengisi, suhu pemprosesan, daya pemprosesan, kelajuan skru, tekanan, dan jangkaan waktu operasi harus dipertimbangkan sebelum menentukan bahan atau rawatan.
Apa yang Perlu Dipertimbangkan Sebelum Memesan?
Salah satu masalah pembelian yang paling biasa ialah memesan tong skru hanya menggunakan model mesin atau diameter skru. Walaupun butiran tersebut berguna, ia mungkin tidak memberikan maklumat yang mencukupi untuk pembuatan yang tepat.
- Pembuatan dan model mesin:Sahkan konfigurasi mesin yang tepat.
- Diameter skru:Padankan keperluan dimensi dengan tepat.
- Panjang skru dan nisbah L/D:Ini mempengaruhi masa tinggal dan tingkah laku plasticizing.
- Bahan sedang diproses:Kenal pasti resin dan sebarang bahan tambahan yang melelas atau menghakis.
- Keperluan keluaran:Pertimbangkan berat pukulan, masa kitaran dan jumlah pengeluaran yang dijangkakan.
- Geometri skru:Semak nisbah mampatan, reka bentuk penerbangan, keperluan pencampuran dan ciri khusus aplikasi lain.
- Konfigurasi tong:Sahkan pembukaan suapan, zon pemanasan, antara muka muncung dan dimensi sisi mesin.
- Pakai perlindungan:Pilih bahan atau rawatan yang sesuai berdasarkan persekitaran pemprosesan.
Untuk komponen gantian, membekalkan lukisan, ukuran, gambar, spesifikasi skru sedia ada dan maklumat resin boleh mengurangkan risiko ketidakpadanan dimensi atau aplikasi dengan ketara.
Apa yang Menyebabkan Skru Tong Haus?
Haus adalah kebimbangan biasa dalam pengacuan suntikan, tetapi kadarnya berbeza dengan ketara antara aplikasi. Pengisi yang melelas, bahan tercemar, suhu yang berlebihan, amalan pembersihan yang buruk, salah jajaran dan keadaan pemprosesan yang tidak sesuai semuanya boleh menyumbang kepada kemerosotan yang dipercepatkan.
| simptom | Kemungkinan Punca | Semakan Berguna |
|---|---|---|
| Meningkatkan masa pemulihan | Kecekapan atau kehausan pemplastikan berkurangan | Semak kelajuan skru, suhu dan kelegaan. |
| Variasi pukulan | Kemungkinan kebocoran atau masalah cincin semak | Periksa hujung skru dan injap tidak kembali. |
| Konsistensi warna yang buruk | Pencampuran tidak mencukupi atau degradasi bahan | Periksa reka bentuk skru dan profil terma. |
| Zarah logam atau pencemaran | Kehausan mekanikal atau kerosakan permukaan | Berhenti dan periksa unit pemplastikan. |
Pengukuran lebih dipercayai daripada pemeriksaan visual sahaja. Semasa penyelenggaraan yang dirancang, menyemak dimensi penerbangan skru, diameter dalaman tong, kelegaan dan komponen yang berkaitan boleh membantu menentukan sama ada pengubahsuaian atau penggantian adalah sesuai.
Bagaimanakah Masalah Pemprosesan Biasa Dapat Didiagnosa?
Apabila prestasi pengacuan berubah, menggantikan laras skru dengan segera bukanlah langkah pertama yang betul. Penyiasatan sistematik boleh membantu mengenal pasti sama ada masalah berpunca daripada pemasangan plastik, tetapan proses, keadaan bahan atau komponen mesin lain.
Mulakan dengan merekodkan perubahan yang boleh diukur seperti masa pemulihan, kusyen, tekanan suntikan, suhu cair, variasi pukulan, kedudukan skru dan masa kitaran. Bandingkan pemerhatian ini dengan data pengeluaran sejarah apabila tersedia.
Seterusnya, periksa proses pengeringan dan penyusuan resin. Kelembapan, pencemaran, bahan yang salah atau bekalan pelet yang tidak konsisten boleh menimbulkan gejala yang kelihatan seperti masalah mekanikal.
Jika keadaan proses stabil, periksa skru, tong, hujung skru, cincin periksa, muncung dan komponen yang berkaitan. Kelegaan yang berlebihan antara skru dan tong boleh mengurangkan kecekapan pemplastikan dan pemeteran. Injap tidak kembali yang rosak juga boleh menyebabkan tingkah laku pukulan yang tidak konsisten.
Urutan penyelesaian masalah praktikal:
Data proses → keadaan bahan → profil suhu → operasi skru → ukuran skru/tong → pemeriksaan komponen → tindakan pembetulan.
Bagaimanakah Hayat Perkhidmatan Boleh Dilanjutkan?
Penyelenggaraan yang baik tidak menghilangkan haus, tetapi ia boleh membantu mengawal kerosakan yang tidak perlu dan menjadikan penggantian komponen lebih mudah diramal.
- Gunakan resin yang betul dan elakkan pencemaran dengan bahan asing.
- Ikuti prosedur permulaan dan penutupan yang sesuai untuk polimer yang sedang diproses.
- Elakkan kelajuan skru dan suhu pemprosesan yang tidak perlu.
- Pantau perubahan masa pemulihan yang luar biasa dan tingkah laku tekanan.
- Periksa hujung skru dan cincin periksa semasa penyelenggaraan berjadual.
- Ukur dimensi skru dan tong dan bukannya bergantung pada penampilan semata-mata.
- Gunakan prosedur pembersihan yang sesuai apabila menukar bahan.
- Simpan rekod waktu operasi, bahan yang diproses dan kerja penyelenggaraan.
Pemeriksaan pencegahan amat berharga untuk barisan pengeluaran yang memproses sebatian pelelas secara berterusan. Mengesan perubahan dimensi secara beransur-ansur lebih awal boleh membantu pasukan pengeluaran merancang pengubahsuaian atau penggantian semasa masa henti yang dijadualkan dan bukannya selepas kegagalan yang tidak dijangka.
Tong Skru Standard dan Tahan Haus
Tiada konfigurasi laras skru universal untuk setiap aplikasi pengacuan suntikan. Pembinaan standard mungkin sesuai untuk bahan kegunaan umum, manakala penyelesaian yang lebih tahan haus boleh dibenarkan untuk menuntut sebatian.
| Pertimbangan | Aplikasi Tujuan Am | Aplikasi High-Wear |
|---|---|---|
| bahan | Selalunya tidak diisi atau menuntut secara sederhana | Selalunya kaca, mineral, atau sebatian pelelas lain |
| Keutamaan | Prestasi dan kos yang seimbang | Rintangan haus dan ketahanan perkhidmatan |
| Penyelenggaraan | Pemeriksaan rutin | Pemantauan yang lebih dekat terhadap dimensi dan kehausan |
Pilihan yang paling menjimatkan harus dinilai sepanjang tempoh operasi yang lengkap. Harga komponen permulaan yang lebih rendah mungkin tidak mewakili jumlah kos operasi terendah jika bahagian itu haus dengan cepat atau menyebabkan gangguan pengeluaran yang kerap.
Soalan Lazim
Apakah tujuan utama tong skru pengacuan suntikan?
Tujuan utamanya adalah untuk menyampaikan, mencairkan, mencampurkan, menghomogenkan, dan meter polimer sebelum suntikan. Skru dan tong berfungsi bersama untuk menyediakan isipadu cair terkawal untuk setiap kitaran pengacuan.
Bagaimanakah saya tahu bila laras skru memerlukan penggantian?
Tanda amaran biasa termasuk peningkatan masa pemulihan, saiz tangkapan yang tidak stabil, kualiti cair yang tidak konsisten, kebocoran yang berlebihan, kehausan yang tidak normal atau kelegaan dimensi yang boleh diukur melebihi spesifikasi mesin atau komponen. Pengukuran yang betul adalah lebih baik daripada menilai keadaan dengan penampilan sahaja.
Bolehkah satu reka bentuk skru memproses setiap jenis plastik?
Tidak. Polimer yang berbeza mempunyai ciri lebur, kepekaan haba, kelikatan dan keperluan pencampuran yang berbeza. Skru yang direka untuk keluarga bahan tertentu mungkin tidak memberikan prestasi optimum dengan formulasi lain.
Mengapakah bahan yang dipenuhi kaca memerlukan perhatian khusus?
Gentian kaca adalah kasar dan boleh mempercepatkan haus pada penerbangan skru, permukaan tong dan komponen pemplastikan lain. Untuk pemprosesan berterusan sebatian pelelas, bahan tahan haus atau rawatan permukaan mungkin sesuai.
Adakah kelajuan skru menjejaskan hayat tong skru?
Kelajuan skru mempengaruhi ricih, penjanaan haba, daya tampung dan persekitaran operasi mekanikal. Kelajuan yang berlebihan atau tidak sesuai boleh menyumbang kepada tekanan terma atau mekanikal yang tidak perlu, jadi keadaan operasi harus ditetapkan mengikut bahan dan mesin.
Apakah maklumat yang perlu saya berikan apabila meminta penggantian tong skru?
Maklumat berguna termasuk pengeluar dan model mesin, diameter skru, panjang skru atau nisbah L/D, lukisan skru sedia ada jika ada, dimensi tong, jenis resin, kandungan pengisi, suhu pemprosesan, berat pukulan dan keperluan pengeluaran. Foto dan ukuran dimensi juga boleh membantu mengesahkan konfigurasi.
Pertimbangan Akhir
AnTong Skru Acuan Suntikanmemainkan peranan asas dalam pengacuan suntikan kerana ia menentukan betapa cekap dan konsisten polimer diubah daripada pelet kepada cair yang boleh digunakan. Geometri skru, keadaan tong, pemilihan bahan, perlindungan haus, parameter operasi dan penyelenggaraan semuanya mempengaruhi hasil akhir.
Bagi pembeli dan jurutera pengeluaran, pelajaran yang paling penting ialah menentukan komponen mengikut aplikasi sebenar dan bukannya memilihnya hanya mengikut diameter atau nama mesin. Memahami resin, keadaan pengeluaran, persekitaran haus, dan output yang diperlukan boleh membawa kepada tong skru yang lebih sesuai dan proses pengacuan yang lebih mudah diramal.
Mencari Penyelesaian Skru Tong Boleh Dipercayai?
ZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.menumpukan pada komponen jentera pemprosesan plastik dan boleh menyokong pelanggan dengan penyelesaian skru dan tong untuk aplikasi pengacuan suntikan yang berbeza. Menyediakan maklumat mesin dan bahan terperinci adalah langkah pertama yang berkesan ke arah mengenal pasti konfigurasi yang sesuai.
Perlukan tong skru untuk mesin pengacuan suntikan anda? Hubungi kamiuntuk membincangkan spesifikasi mesin anda, bahan pemprosesan, keperluan dimensi dan keperluan aplikasi.
Berita Berkaitan
- Apakah Skru Bebas Halogen dan Mengapa Ia Penting dalam Pemprosesan Plastik?
- Apa yang Menjadikan Skru dan Tong Berkembar Kon Boleh Dipercayai untuk Penyemperitan Plastik yang Menuntut?
- Bagaimana Anda Boleh Memilih Skru Yang Tepat untuk Mesin Suntikan Chen Hsong?
- Bagaimanakah Kepala Skru Suntikan Meningkatkan Prestasi Pengplastisan dalam Pengacuan Suntikan?
- Bagaimanakah Skru Dwilogam Mesin Suntikan Meningkatkan Prestasi Pemprosesan Plastik?
- Bagaimanakah Tong untuk Mesin Suntikan Chen Hsong Meningkatkan Prestasi Pengacuan Suntikan?
Tinggalkan saya mesej