Bagaimanakah Kepala Skru Suntikan Meningkatkan Prestasi Pengplastisan dalam Pengacuan Suntikan?
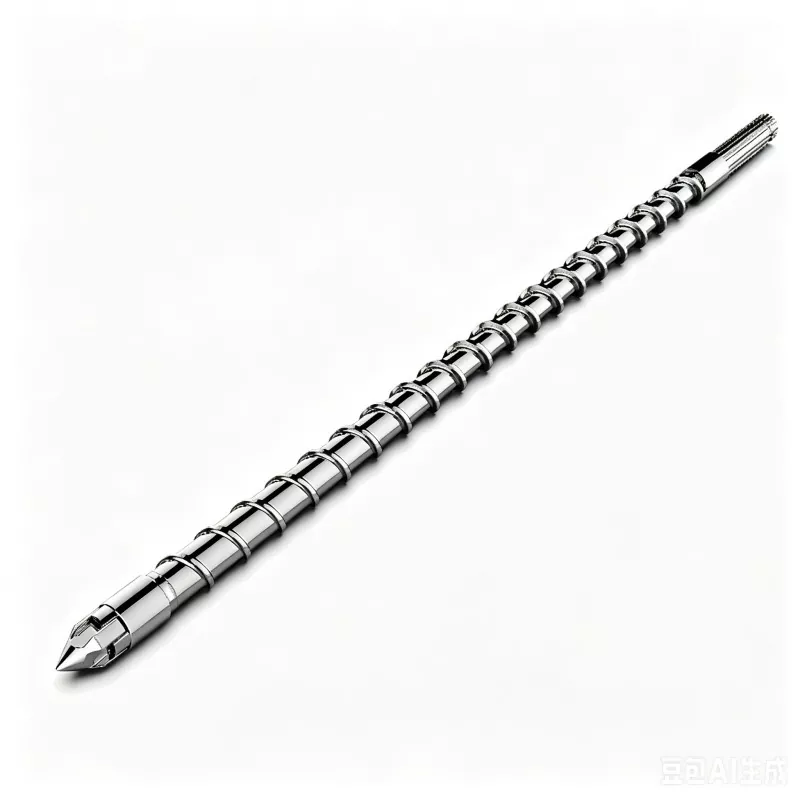
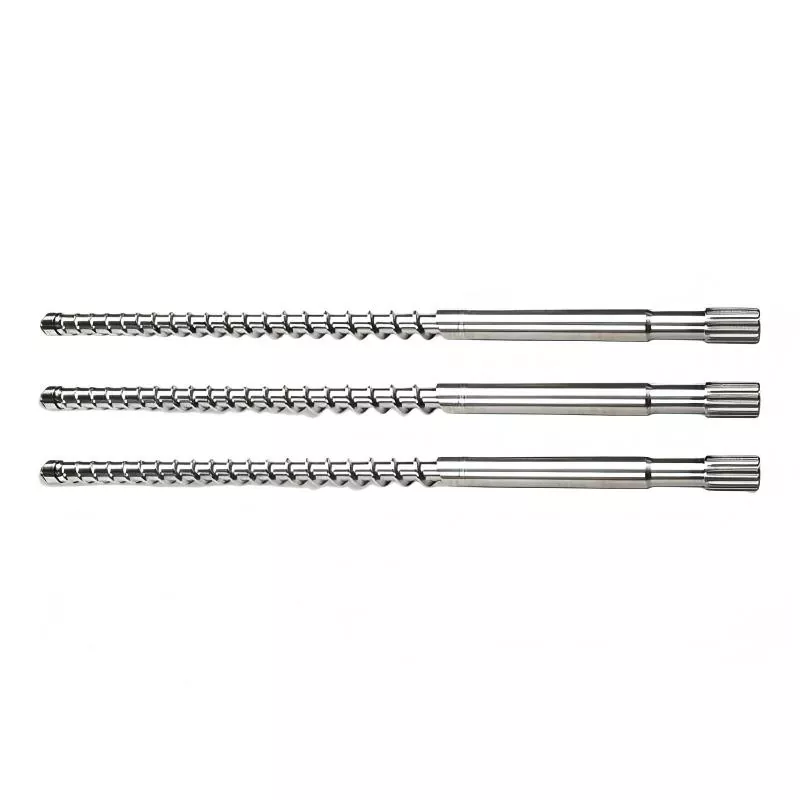
Ankepala skru suntikanialah komponen kecil tetapi kritikal bagi pemasangan skru pengacuan suntikan. Ia mengawal aliran plastik cair semasa suntikan, membantu menghalang aliran balik yang tidak diingini semasa peringkat pegangan dan suntikan, dan menyumbang kepada tekanan cair dan kualiti pukulan yang konsisten. Apabila kepala skru direka bentuk dengan tidak betul, kurang dipadankan dengan bahan, atau haus melebihi had yang boleh diterima, pengeluar mungkin mengalami tekanan suntikan yang tidak stabil, berat pukulan yang tidak konsisten, pencampuran yang lemah, kebocoran bahan yang berlebihan dan peningkatan masa henti pengeluaran. Panduan ini menerangkan struktur, prinsip kerja, pertimbangan bahan, masalah biasa, keperluan penyelenggaraan dan kriteria pemilihan untuk kepala skru suntikan, membantu profesional pengacuan membuat keputusan yang lebih termaklum dan meningkatkan kebolehpercayaan mesin.

Jadual Kandungan
- Mengapa Kepala Skru Suntikan Sangat Penting?
- Apakah Struktur Kepala Skru Suntikan?
- Bagaimana Kepala Skru Suntikan Berfungsi?
- Apakah Masalah Prestasi yang Boleh Disebabkan oleh Kepala Skru Yang Lemah?
- Bahan manakah yang digunakan untuk kepala skru suntikan?
- Bagaimana Pengilang Boleh Memilih Kepala Skru Suntikan Yang Tepat?
- Apa yang Menyebabkan Kepala Skru Suntikan Haus?
- Bagaimanakah Hayat Perkhidmatan Kepala Skru Suntikan Dilanjutkan?
- Pertimbangan Reka Bentuk Kepala Skru Suntikan mengikut Aplikasi
- Panduan Penyelesaian Masalah Kepala Skru Suntikan
- Soalan Lazim
- Fikiran Akhir
Mengapa Kepala Skru Suntikan Sangat Penting?
Dalam mesin pengacuan suntikan, skru bertanggungjawab untuk menyampaikan, mencairkan, mencampur dan menyuntik bahan plastik ke dalam acuan. Walaupun banyak perhatian biasanya diberikan kepada geometri skru, keadaan tong, dan sistem pemanasan,kepala skru suntikanadalah sama penting kerana ia terletak di hujung hadapan pemasangan skru dan secara langsung mempengaruhi aliran cair semasa suntikan dan pemplastikan.
Kepala skru berfungsi bersama-sama dengan komponen seperti gelang cek, gelang tujah dan hujung skru untuk mencipta sistem tidak kembali yang berkesan. Semasa pemplastikan, skru berputar dan menggerakkan bahan cair ke arah hadapan tong. Semasa suntikan, skru bergerak ke hadapan dan pemasangan kepala skru membantu mengawal polimer cair supaya bahan dihantar ke dalam acuan dengan tekanan dan isipadu yang boleh diramal.
Kepala skru yang direka dengan betul boleh menyumbang kepada:
- Tekanan suntikan yang lebih stabil
- Kebolehulangan pukulan ke pukulan yang lebih baik
- Mengurangkan aliran balik cair
- Berat pukulan yang lebih konsisten
- Kecekapan pemplastikan yang lebih baik
- Kawalan yang lebih baik terhadap bahan cair
- Mengurangkan kebocoran bahan di sekeliling cincin cek
- Risiko kegagalan komponen pramatang yang lebih rendah
Bagi pengeluar yang menghasilkan komponen ketepatan, produk pembungkusan, alat ganti automotif, produk perubatan, barangan isi rumah atau komponen plastik teknikal, kelebihan ini boleh mempengaruhi kualiti produk dan kos pembuatan secara langsung.
Apakah Struktur Kepala Skru Suntikan?
Kepala skru suntikan bukan sekadar sekeping logam. Bergantung pada reka bentuk mesin dan keperluan aplikasi, pemasangan bahagian hadapan mungkin mengandungi beberapa komponen yang diselaraskan. Dimensi, keadaan permukaan, bahan dan toleransi mesti bekerjasama untuk mengekalkan pergerakan cair terkawal.
| Komponen | Fungsi Utama | Kepentingan |
|---|---|---|
| Kepala Skru / Hujung Skru | Menyambung bahagian hadapan skru ke pemasangan tidak kembali dan memandu aliran cair | tinggi |
| Cek Ring | Membantu mengehadkan pergerakan ke belakang plastik cair semasa suntikan | Sangat Tinggi |
| Cincin Tujahan | Menyokong cincin cek dan menyumbang kepada kestabilan pemasangan | tinggi |
| Permukaan Pengedap | Membantu mengurangkan kebocoran bahan yang tidak terkawal | tinggi |
| Sambungan Berulir | Selamatkan komponen bahagian hadapan pada skru | tinggi |
Konfigurasi yang tepat berbeza-beza mengikut jenis mesin suntikan, diameter skru, reka bentuk skru, ciri polimer dan keperluan pengeluaran. Oleh itu, menggantikan kepala skru hanya berdasarkan penampilan luaran tidak disyorkan. Keserasian dimensi dan syarat aplikasi mesti dinilai bersama.
Bagaimana Kepala Skru Suntikan Berfungsi?
Kitaran suntikan boleh dipermudahkan kepada beberapa peringkat, dan peranan kepala skru berubah sepanjang proses.
1. Peringkat Pengplastik
Semasa pemplastikan, skru berputar di dalam tong yang dipanaskan. Pelet plastik diangkut ke hadapan manakala haba dan ricih mekanikal mengubah bahan pepejal kepada keadaan cair.
Apabila plastik cair terkumpul di hadapan skru, skru bergerak ke belakang untuk menghasilkan jumlah pukulan yang diperlukan. Kepala skru dan pemasangan cincin semak mesti membenarkan cair bergerak ke hadapan dengan cekap sambil mengekalkan tingkah laku pengedap yang sesuai.
2. Peringkat Suntikan
Apabila suntikan bermula, skru berhenti berputar dan bergerak ke hadapan. Pemasangan kepala skru berfungsi dengan gelang semak untuk mengurangkan pergerakan terbalik leburan.
Jika aliran balik yang berlebihan berlaku, jumlah sebenar bahan yang memasuki acuan boleh berbeza daripada jumlah pukulan yang dimaksudkan. Ini mungkin mengakibatkan pengisian yang tidak konsisten, variasi dalam bahagian berat, ketidakstabilan dimensi atau tangkapan pendek.
3. Peringkat Tekanan Menahan
Selepas rongga diisi, tekanan penahan digunakan untuk mengimbangi pengecutan polimer. Pemasangan kepala skru perlu mengekalkan kawalan cair yang stabil semasa peringkat ini.
Sistem tidak pulangan yang haus atau kurang padan boleh menyebabkan kehilangan tekanan. Dalam aplikasi yang menuntut, walaupun variasi yang agak kecil boleh dilihat sebagai perbezaan dalam dimensi atau berat produk.
4. Peringkat Pemulihan
Selepas suntikan dan tahan, skru berputar semula untuk menyediakan pukulan seterusnya. Pemasangan kepala skru kembali kepada fungsi pemplastikan, membolehkan sistem mengulangi kitaran.
Pergerakan berulang ini bermakna kepala skru boleh mengalami tekanan mekanikal dan haba yang besar sepanjang tempoh pengeluaran yang lama.
Apakah Masalah Prestasi yang Boleh Disebabkan oleh Kepala Skru Yang Lemah?
Apabila kepala skru suntikan tidak sepadan dengan mesin atau bahan, masalah pengeluaran mungkin muncul secara beransur-ansur dan bukannya serta-merta. Ini menjadikan diagnosis yang tepat amat penting.
| Masalah yang Diperhatikan | Kemungkinan Isu Kepala Skru | Potensi Kesan Pengeluaran |
|---|---|---|
| Berat pukulan tidak stabil | Kebocoran cincin semak atau pelepasan yang berlebihan | Berat produk berubah-ubah |
| Turun naik tekanan suntikan | Pengedap atau haus yang tidak konsisten | Keadaan pengisian yang tidak stabil |
| Masa pemulihan yang lebih lama | Ciri aliran yang salah atau haus | Produktiviti yang lebih rendah |
| Kebocoran bahan | Permukaan pengedap yang rosak | Bahan buangan dan kehilangan tekanan |
| Pengisian yang tidak lengkap | Aliran balik atau kawalan leburan yang tidak mencukupi | Pukulan pendek atau kecacatan |
| Bintik hitam atau pencemaran | Kerosakan permukaan atau pengumpulan bahan terdegradasi | Kecacatan penampilan |
Adalah penting untuk mengelak daripada menyalahkan kepala skru dengan serta-merta untuk setiap masalah pengacuan. Suhu tong, kelajuan skru, tekanan belakang, kelembapan bahan, keadaan acuan, kelajuan suntikan dan parameter kawalan mesin juga boleh menghasilkan simptom yang serupa. Oleh itu, pemeriksaan sistematik lebih dipercayai daripada menukar komponen berdasarkan satu gejala.
Bahan manakah yang digunakan untuk kepala skru suntikan?
Pemilihan bahan mempunyai pengaruh besar pada hayat kerja kepala skru suntikan. Polimer yang berbeza menghasilkan tahap lelasan, kakisan, pendedahan haba dan tekanan mekanikal yang berbeza.
Pendekatan kejuruteraan biasa termasuk penggunaan keluli aloi dengan rawatan haba yang sesuai, permukaan nitrid, komponen yang dikeraskan atau bahan tahan haus khusus untuk aplikasi yang menuntut.
| Bahan / Pendekatan Rawatan | Kelebihan Biasa | Permohonan Berpotensi |
|---|---|---|
| Keluli Aloi | Kekuatan dan kebolehmesinan yang baik | Pengacuan suntikan am |
| Keluli Nitrided | Kekerasan permukaan yang lebih baik dan rintangan haus | Bahan standard dan sederhana kasar |
| Keluli yang dikeraskan | Rintangan yang lebih tinggi terhadap haus mekanikal | Pengeluaran yang berpanjangan |
| Bahan Tahan Kakisan | Rintangan yang lebih baik terhadap polimer menghakis | PVC dan aplikasi agresif kimia |
| Aloi Tahan Haus Khas | Rintangan yang dipertingkatkan terhadap lelasan teruk | Polimer berisi kaca atau mineral |
Bahan yang mengandungi gentian kaca, pengisi mineral, kalis api atau bahan tambahan lain boleh mempercepatkan haus komponen. Dalam kes ini, kepala skru standard mungkin tidak memberikan hayat perkhidmatan yang diingini.
Bagaimana Pengilang Boleh Memilih Kepala Skru Suntikan Yang Tepat?
Memilih kepala skru suntikan harus bermula dengan keadaan operasi sebenar dan bukannya jenama mesin atau diameter skru.
Faktor utama termasuk:
- Spesifikasi mesin:Sahkan diameter skru, dimensi tong, dimensi sambungan dan keperluan pemasangan bahagian hadapan.
- Bahan plastik:Kenal pasti sama ada polimer adalah standard, gred kejuruteraan, diisi, diperkukuh, menghakis atau sangat melelas.
- Jumlah pengeluaran:Pengacuan berterusan volum tinggi meletakkan permintaan yang lebih besar pada rintangan haus dan kestabilan dimensi.
- Tekanan suntikan:Aplikasi tekanan lebih tinggi memerlukan komponen dengan kekuatan mekanikal yang sesuai dan ketepatan dimensi.
- Suhu:Suhu pemprosesan menjejaskan tegasan haba dan tingkah laku bahan.
- Saiz pukulan:Kepala skru mestilah sesuai dengan keperluan suntikan sebenar mesin.
- Sejarah penyelenggaraan:Corak haus sebelumnya boleh memberikan maklumat berharga apabila memilih pengganti.
- Hayat perkhidmatan yang diperlukan:Komponen kos rendah tidak semestinya menjimatkan jika penggantian yang kerap menyebabkan masa pengeluaran terhenti.
Pembekal yang boleh dipercayai harus dapat menyemak lukisan, dimensi, maklumat mesin, spesifikasi bahan dan keadaan operasi sebelum mengesyorkan komponen.
Apa yang Menyebabkan Kepala Skru Suntikan Haus?
Haus adalah salah satu sebab paling biasa untuk penggantian kepala skru suntikan. Walau bagaimanapun, kadar haus boleh berbeza secara mendadak antara aplikasi.
Lelasan Bahan
Plastik berisi kaca dan polimer berisi mineral boleh menjadi lebih kasar daripada polipropilena atau polietilena konvensional. Pemprosesan berterusan boleh merosakkan permukaan kritikal secara beransur-ansur.
kakisan
Sesetengah polimer, bahan tambahan dan keadaan pemprosesan boleh mewujudkan persekitaran yang menghakis. Kakisan boleh menjejaskan permukaan pengedap dan ketepatan dimensi.
Suhu Berlebihan
Beroperasi di luar julat suhu yang disyorkan boleh mempercepatkan degradasi bahan dan boleh meningkatkan tegasan haba pada pemasangan skru.
Perhimpunan yang tidak wajar
Pemasangan yang salah, pembersihan yang tidak mencukupi, benang rosak atau pengetatan yang salah boleh menyebabkan pemuatan tidak sekata dan kerosakan komponen pramatang.
Penyelenggaraan yang tidak mencukupi
Pengumpulan sisa boleh mengganggu pergerakan komponen dan pengedap. Pemeriksaan tetap adalah penting terutamanya untuk mesin yang berjalan secara berterusan atau memproses bahan yang melelas.
Bagaimanakah Hayat Perkhidmatan Kepala Skru Suntikan Dilanjutkan?
Penyelenggaraan pencegahan secara amnya lebih menjimatkan kos berbanding menunggu kehausan teruk menjejaskan pengeluaran.
- Periksa kepala skru dan pemasangan cincin semak pada selang waktu yang dijadualkan.
- Ukur dimensi kritikal dan bukannya bergantung hanya pada pemeriksaan visual.
- Bersihkan sisa polimer semasa penyelenggaraan yang dirancang.
- Periksa permukaan pengedap untuk pemarkahan, pitting atau haus yang tidak normal.
- Periksa benang dan kawasan sambungan untuk kerosakan.
- Pantau perubahan dalam tekanan suntikan dan berat pukulan.
- Catatkan masa pemulihan dan perubahan kitaran acuan.
- Beri perhatian khusus kepada bahan yang dipenuhi kaca dan bahan kasar yang lain.
- Gunakan prosedur pemasangan yang sesuai apabila menggantikan komponen.
- Simpan rekod penggantian komponen dan keadaan operasi.
Salah satu petunjuk penyelenggaraan yang paling berguna ialah perubahan beransur-ansur dalam konsistensi acuan. Jika mesin sebelum ini menghasilkan pemberat pukulan yang stabil tetapi mula menunjukkan variasi yang semakin meningkat, pemasangan skru dan tidak kembali harus dimasukkan dalam proses pemeriksaan.
Pertimbangan Reka Bentuk Kepala Skru Suntikan mengikut Aplikasi
Tiada konfigurasi kepala skru tunggal yang sesuai untuk setiap aplikasi pengacuan suntikan. Keperluan pengeluaran boleh berbeza-beza.
| Permohonan | Cabaran Utama | Pertimbangan Penting |
|---|---|---|
| Plastik Komoditi | Jumlah pengeluaran yang tinggi | Pengedap yang boleh dipercayai dan hayat perkhidmatan yang ekonomik |
| Plastik Kejuruteraan | Suhu pemprosesan yang lebih tinggi | Kestabilan terma dan ketepatan dimensi |
| Plastik Berisi Kaca | Lelasan tinggi | Rintangan haus yang dipertingkatkan |
| Pemprosesan PVC | Persekitaran pemprosesan yang menghakis | Bahan tahan kakisan yang sesuai |
| Komponen Ketepatan | Konsistensi pukulan ke pukulan yang ketat | Dimensi yang tepat dan pengedap yang stabil |
| Pengeluaran Volume Tinggi | Masa operasi berterusan yang panjang | Ketahanan dan selang penyelenggaraan yang boleh diramal |
Inilah sebabnya mengapa pengeluar komponen berpengalaman biasanya mempertimbangkan persekitaran operasi yang lengkap daripada menganggap kepala skru sebagai bahagian gantian terpencil.
Panduan Penyelesaian Masalah Kepala Skru Suntikan
Apabila kualiti pengacuan tiba-tiba berubah, urutan diagnostik berikut boleh membantu mengecilkan masalah.
- Semak variasi pukulan-berat.Bandingkan beberapa bahagian acuan berturut-turut.
- Semak tekanan suntikan.Cari perubahan tekanan luar biasa di bawah keadaan yang stabil.
- Semak tingkah laku pemulihan.Peningkatan yang tidak dijangka dalam masa pemulihan boleh menunjukkan perubahan dalam prestasi pengplastikan.
- Periksa pemasangan tidak kembali.Cari kehausan, pemarkahan, ubah bentuk atau pembentukan bahan.
- Ukur kelegaan kritikal.Jangan bergantung semata-mata pada pemeriksaan visual.
- Semak keadaan bahan.Periksa sama ada resin atau bahan tambahan telah berubah baru-baru ini.
- Semak parameter pemprosesan.Sahkan tetapan suhu, kelajuan skru, tekanan belakang dan suntikan.
- Bandingkan rekod penyelenggaraan sejarah.Corak pemakaian sebelumnya boleh mendedahkan isu berulang.
Jika masalah yang sama berterusan selepas parameter proses telah disahkan, pemeriksaan terperinci skru, tong, kepala skru dan pemasangan cincin semak adalah disyorkan.
Soalan Lazim
Apakah kepala skru suntikan?
Kepala skru suntikan ialah komponen hujung hadapan pemasangan skru pengacuan suntikan. Ia berfungsi dengan cincin semak dan komponen yang berkaitan untuk menguruskan aliran plastik cair semasa peringkat pemplastikan, suntikan dan tekanan pegangan.
Mengapa kepala skru suntikan haus?
Punca biasa termasuk plastik kasar, gentian kaca, pengisi mineral, bahan menghakis, suhu tinggi, pemasangan yang tidak betul, penyelenggaraan yang tidak mencukupi dan kitaran operasi yang panjang.
Bagaimanakah saya tahu apabila kepala skru suntikan memerlukan penggantian?
Tanda amaran boleh termasuk berat pukulan yang tidak stabil, turun naik tekanan suntikan, peningkatan aliran balik bahan, kualiti acuan yang tidak konsisten, tingkah laku pemulihan yang tidak normal, kerosakan permukaan yang boleh dilihat dan pelepasan komponen yang berlebihan. Ukuran dimensi hendaklah digunakan untuk mengesahkan kehausan apabila boleh.
Bolehkah kepala skru suntikan disesuaikan?
ya. Kepala skru boleh dihasilkan mengikut spesifikasi mesin, lukisan, dimensi, keperluan bahan, keadaan pemprosesan dan keperluan aplikasi. Penyesuaian boleh menjadi berguna terutamanya apabila penggantian standard tidak memberikan rintangan haus yang mencukupi atau keserasian dimensi.
Adakah kepala skru untuk plastik kasar berbeza?
Mereka mungkin memerlukan pemilihan bahan yang berbeza, rawatan haba, rawatan permukaan atau pertimbangan reka bentuk. Polimer yang diisi kaca dan mineral boleh menyebabkan kehausan yang jauh lebih besar daripada kebanyakan plastik yang tidak diisi.
Adakah kepala skru menjejaskan konsistensi pukulan?
ya. Kepala skru dan pemasangan tidak kembali mempengaruhi keberkesanan plastik cair dikawal semasa suntikan. Kebocoran atau haus yang berlebihan boleh menyumbang kepada variasi berat pukulan dan keadaan acuan yang tidak konsisten.
Berapa kerapkah kepala skru suntikan perlu diperiksa?
Tiada selang pemeriksaan universal kerana haus bergantung pada bahan, suhu, volum pengeluaran, reka bentuk mesin dan keadaan operasi. Aplikasi volum tinggi atau kasar biasanya memerlukan pemeriksaan yang lebih kerap.
Apakah maklumat yang perlu diberikan semasa memesan penggantian?
Maklumat berguna termasuk model mesin, diameter skru, lukisan skru, dimensi kepala skru, bahan plastik, bahan tambahan atau pengisi, suhu pemprosesan, aplikasi pengeluaran dan sebarang masalah haus yang diketahui. Menyediakan maklumat teknikal yang tepat membantu mengurangkan risiko keserasian.
Fikiran Akhir
Thekepala skru suntikanmungkin komponen yang agak padat, tetapi pengaruhnya terhadap kestabilan pengacuan suntikan adalah ketara. Reka bentuk dan penyelenggaraan kepala skru yang betul boleh membantu mengawal plastik cair, mengurangkan aliran balik, menyokong berat pukulan yang konsisten, dan meningkatkan kebolehpercayaan sistem suntikan keseluruhan.
Bagi pengeluar yang mengalami berat pukulan yang tidak stabil, turun naik tekanan, haus pramatang atau kecacatan pengacuan yang berulang, kepala skru dan pemasangan cincin semak patut diberi perhatian yang teliti. Daripada menggantikan komponen berdasarkan penampilan atau harga semata-mata, adalah lebih baik untuk menilai dimensi mesin, ciri polimer, keadaan pemprosesan, corak haus, dan jangka hayat pengeluaran bersama-sama.
ZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.menumpukan pada komponen jentera plastik dan boleh menyediakan sokongan teknikal untuk pelanggan yang mencari penyelesaian kepala skru suntikan yang sesuai. Sama ada anda memerlukan penggantian standard, penyelesaian tahan haus atau komponen yang dihasilkan mengikut lukisan dan keperluan aplikasi tertentu, memilih konfigurasi yang betul boleh membantu mengurangkan masa henti yang tidak dijangka dan meningkatkan kestabilan pengeluaran jangka panjang.
Perlukan kepala skru suntikan yang boleh dipercayai untuk mesin acuan anda? KenalanZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD. dengan model mesin anda, dimensi skru, maklumat bahan, lukisan atau keperluan aplikasi. Pasukan kami boleh membantu menilai penyelesaian yang sesuai dan memberikan bantuan profesional untuk projek pengacuan suntikan anda.
Berita Berkaitan
- Apakah Skru Bebas Halogen dan Mengapa Ia Penting dalam Pemprosesan Plastik?
- Apa yang Menjadikan Skru dan Tong Berkembar Kon Boleh Dipercayai untuk Penyemperitan Plastik yang Menuntut?
- Bagaimana Anda Boleh Memilih Skru Yang Tepat untuk Mesin Suntikan Chen Hsong?
- Bagaimanakah Tong Skru Acuan Suntikan Meningkatkan Prestasi Pengacuan Suntikan?
- Bagaimanakah Skru Dwilogam Mesin Suntikan Meningkatkan Prestasi Pemprosesan Plastik?
- Bagaimanakah Tong untuk Mesin Suntikan Chen Hsong Meningkatkan Prestasi Pengacuan Suntikan?
Tinggalkan saya mesej


Cadangan Berita